饮料灌装是生产链条中微生物污染风险最高的环节,万级(ISO 7级)净化车间的施工质量,直接决定了产品能否顺利通过SC认证以及日常生产的稳定性。相较于普通工业厂房,饮料灌装车间具有设备密度高、水汽大、管路复杂等显著特点,施工过程面临诸多技术挑战。本文结合工程实践,梳理万级净化车间施工中的核心难点与应对策略。
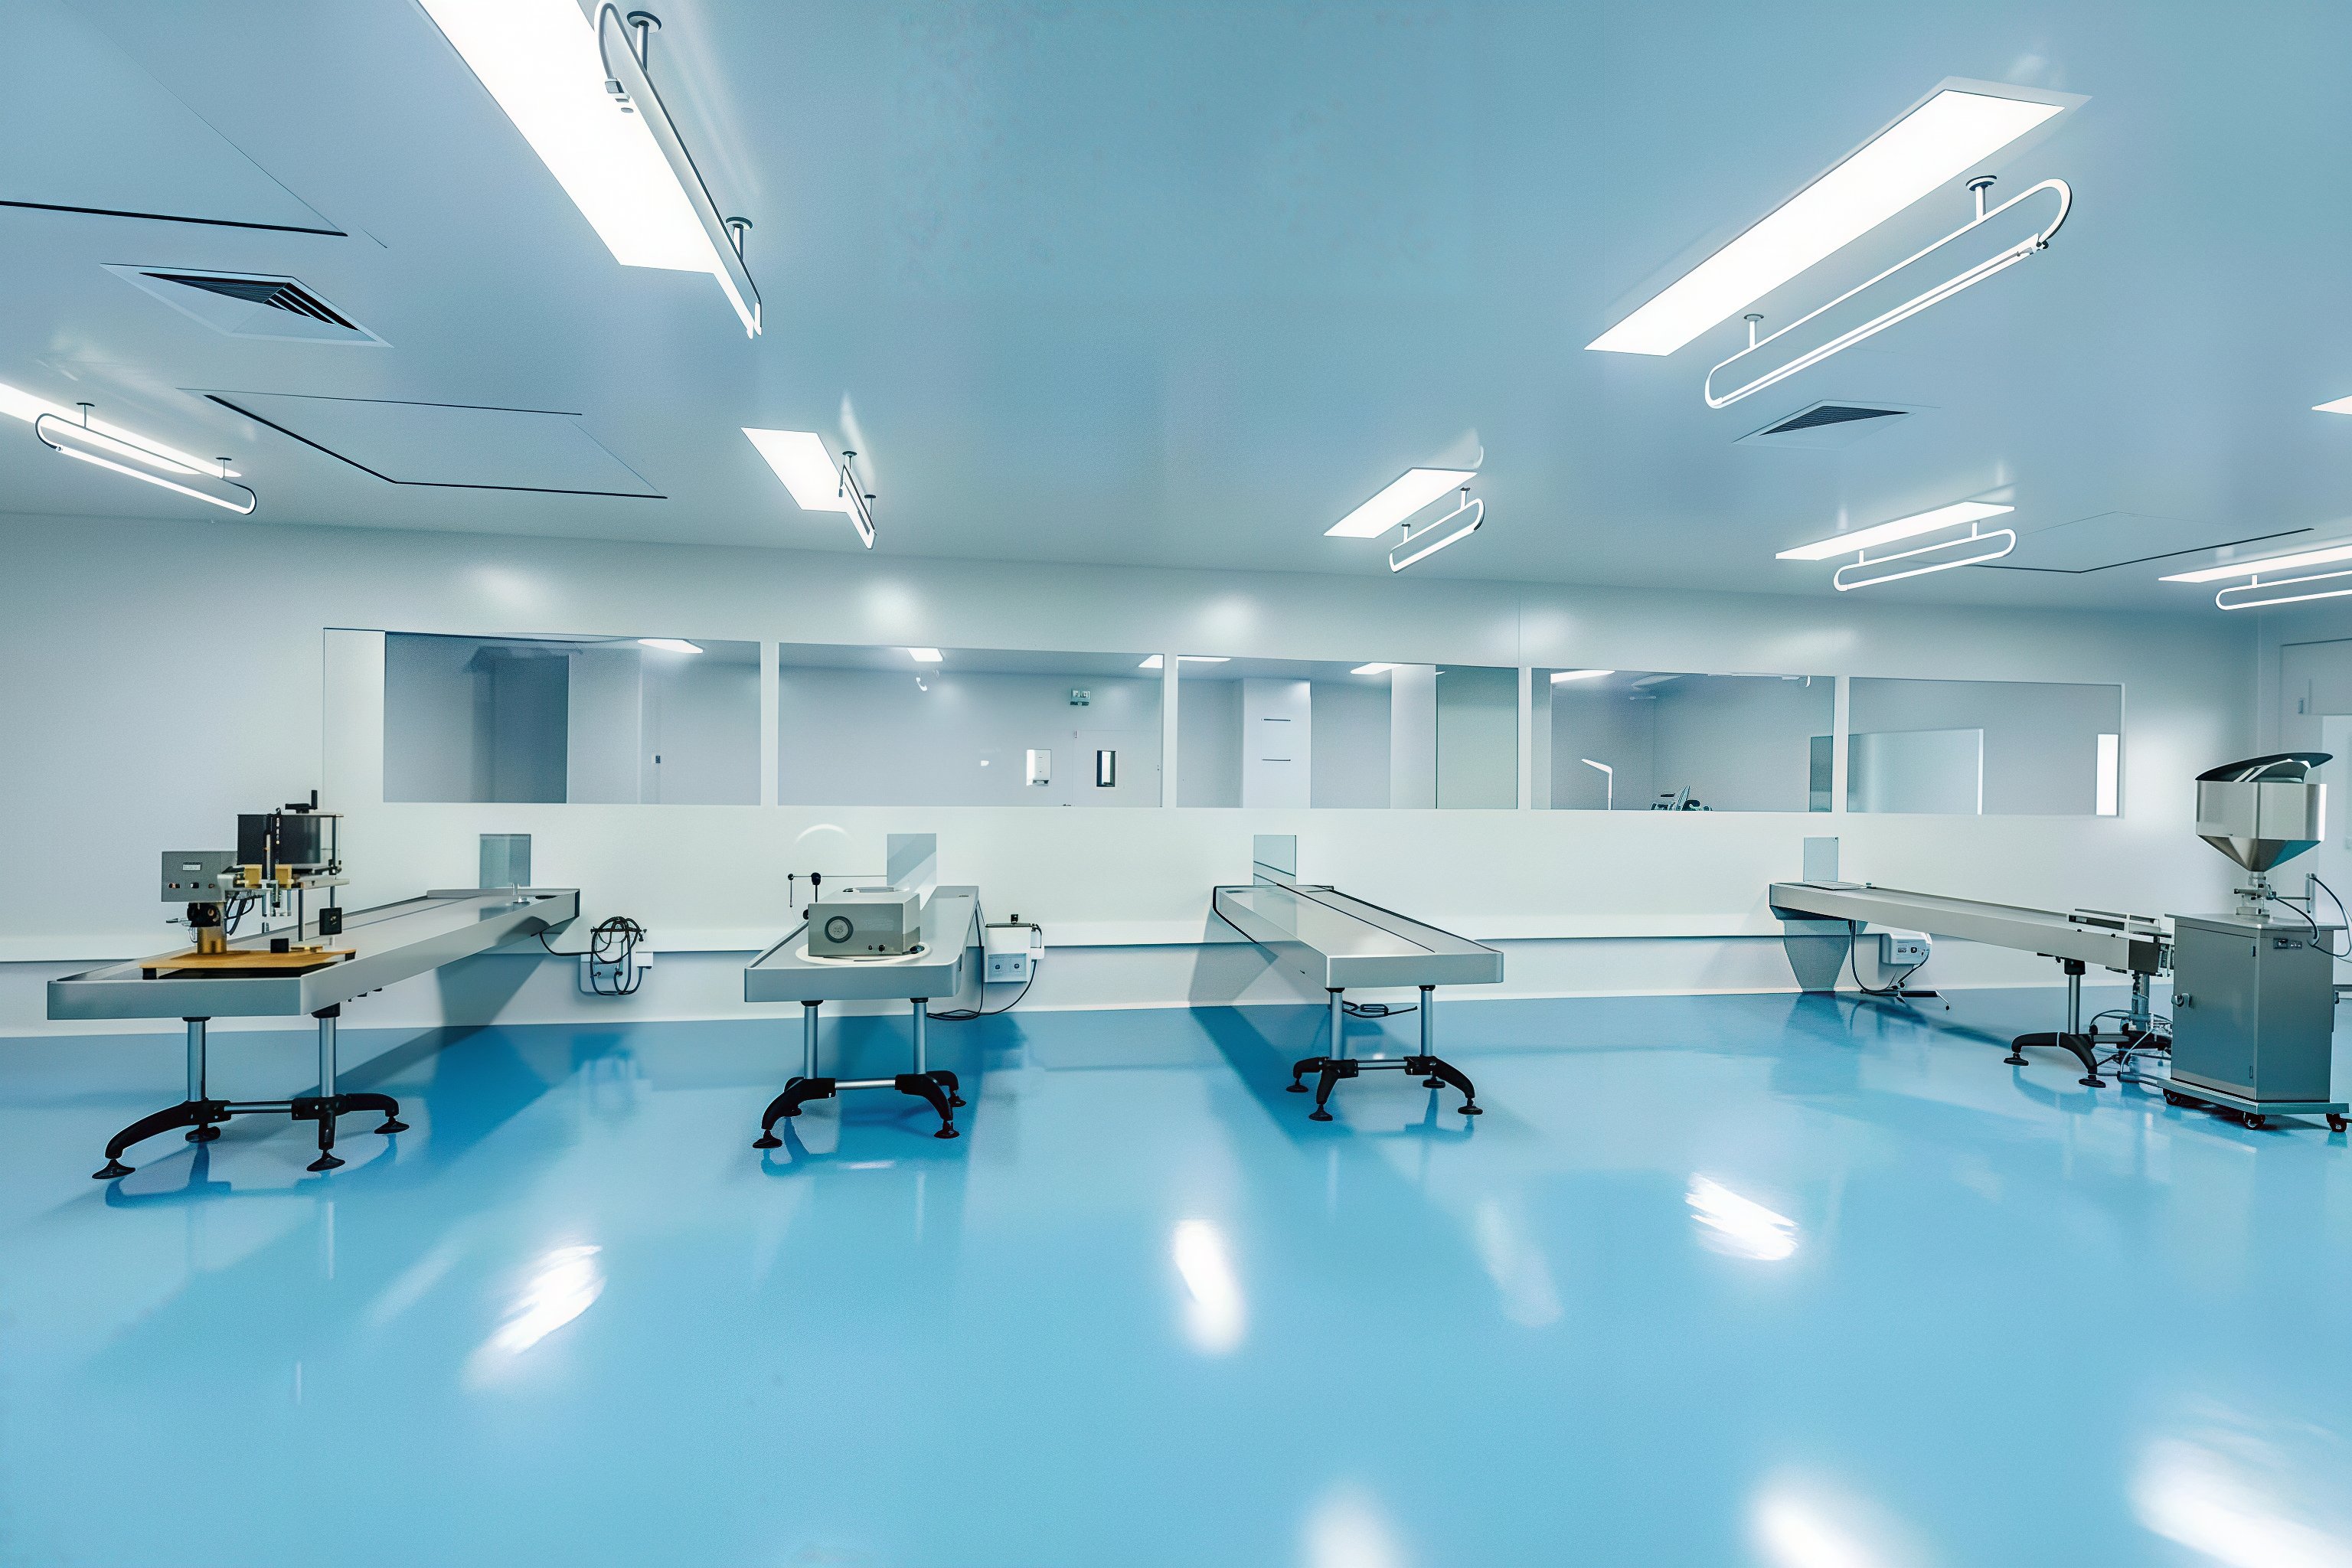
一、围护结构密封与防结露控制
饮料灌装车间环境湿度较高,尤其是热灌装或CIP清洗过程中,大量水汽易在墙面、吊顶形成冷凝水,成为霉菌滋生的温床。施工中需重点解决围护结构的密封与防结露问题。
墙面与吊顶宜采用50mm厚岩棉彩钢板或304不锈钢板,拼接缝隙须用食品级中性硅酮密封胶满填,杜绝漏风与积尘。所有阴阳角、墙地交界处必须做R≥50mm的圆弧过渡,消除卫生死角。地面推荐采用2mm厚环氧自流平或聚氨酯砂浆,基层平整度偏差控制在3mm/2m以内,并设置1%—2%的排水坡度导向地漏。
二、净化空调系统的气流组织与压差维持
万级车间的核心在于空气洁净度的稳定控制,而气流组织与压差维持是施工中的技术难点。
送风系统须采用初效(G4)+中效(F8)+高效(H13)三级过滤,高效过滤器安装前必须对风管系统进行空吹与擦拭,安装后逐台进行PAO检漏,确保无泄漏点。气流组织宜采用“上送下回”或“侧下回风”方式,灌装区换气次数建议按20—25次/h设计,高于同等级食品加工车间,以快速清除高速灌装产生的气溶胶。
压差控制方面,清洁作业区相对相邻区域须保持不低于5Pa的正压,门开启时气流方向必须由高洁净区流向低洁净区。施工中需精准安装压差传感器与电动调节阀,避免因风管漏风或回风不足导致压差失衡。
三、给排水与纯化水管路的卫生级施工
饮料生产对水质要求极高,纯化水系统被视为“饮料厂的命脉”。管路施工须采用316L不锈钢材质,内壁电解抛光(Ra≤0.4μm),焊接采用充氩保护焊,焊后进行酸洗钝化处理,杜绝微生物附着。管路坡度须不低于1%,回水流速不低于1m/s,确保无积水死角、抑制生物膜形成。
洁净区内应尽量减少地漏设置;确需排水时,必须采用带存水弯和密封盖的洁净地漏,水封深度不低于50mm,防止下水道微生物反窜。
四、高速灌装线的气溶胶控制
现代饮料灌装线速度可达每小时24000—48000瓶,灌装阀开合、瓶口飞溅及瓶盖旋紧摩擦均会产生大量微小液滴和气溶胶。含糖饮料尤为严重,糖分是微生物的最佳营养源。
施工时应对灌装区域实施全封闭物理隔断,不设传递窗,人员通过独立气闸进入。台面做2%排水坡度,墙面采用不锈钢板或PVC板材,确保不吸水、易冲洗。
五、施工过程中的洁净管控
净化车间施工须遵循“先土建后净化、先隐蔽后饰面、先粗装后精调”的原则,严格按“从内到外、从上到下”的顺序推进,减少交叉污染。
施工期间应对已完成区域做临时保护,禁止在洁净区使用易产尘材料(如水泥砂浆),墙面吊顶拼接采用无尘施工工艺。所有施工人员须经过专项培训,进入施工区前更衣、换鞋,工具每日清洁消毒。
六、调试验收与动态验证
施工完成后,系统联调试运转时间不应少于4小时,检测风量、风速、换气次数、压差、温湿度及噪声是否达标。第三方检测须覆盖悬浮粒子、沉降菌、浮游菌及表面微生物,并模拟实际生产状态进行动态测试(如开启灌装机后检测悬浮粒子),确保各项指标符合万级洁净标准。
福建永科结语
饮料灌装万级净化车间的施工是一项融合建筑科学、微生物控制与流体力学的系统工程。从围护结构密封到气流组织设计,从管路卫生级施工到动态验证,每一个环节都需精益求精。企业应严控施工质量,将净化车间从“硬件投入”转化为“质量保障力”,为产品安全与保质期稳定筑牢根基。